| 不锈钢常见焊接缺陷及预防方案 |
| 发布时间: 2026-05-28 Views: 59 times |
|
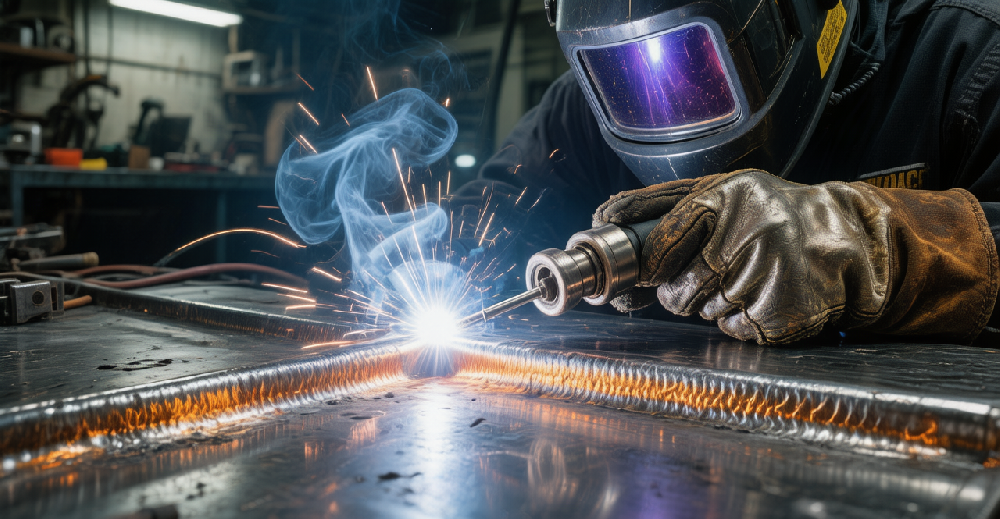
焊接是不锈钢加工核心工序,掌握各类焊接缺陷成因与防控措施,对保障焊接质量、延长产品使用寿命至关重要。 1. 焊接热裂纹 奥氏体不锈钢焊接易产生热裂纹,与其物理特性密切相关:奥氏体不锈钢导热系数低、热膨胀系数大,焊接过程产生巨大拉应力。防控措施:选用铁素体含量 3%-10% 的配套焊材;控制焊接热输入与层间温度;避免强制装配产生拘束应力。 2. 晶间腐蚀问题 焊缝热影响区晶间腐蚀是不锈钢焊接重点管控问题。钢材在 450-850℃敏化温度区间,碳化物沿晶界析出,造成晶界贫铬。主要预防手段:选用低碳牌号(304L、316L)或添加钛、铌等稳定化元素的材料;采用低热输入快速焊接;焊后进行固溶处理。 3. 焊接变形控制 不锈钢热膨胀系数高,焊接变形远大于碳钢。控制方法:采用合理焊接顺序、分段退步焊;使用工装刚性固定或预变形工艺;优先对称施焊;适当增加定位焊数量与密度。 4. 焊缝表面质量管控 外露装饰焊缝,表面色泽与光洁度是重要质量指标。焊缝氧化色差不仅影响外观,还会降低防腐性能。焊后需酸洗钝化去除氧化层,恢复表面钝化膜;高要求产品可额外机械抛光,统一表面效果。 |